

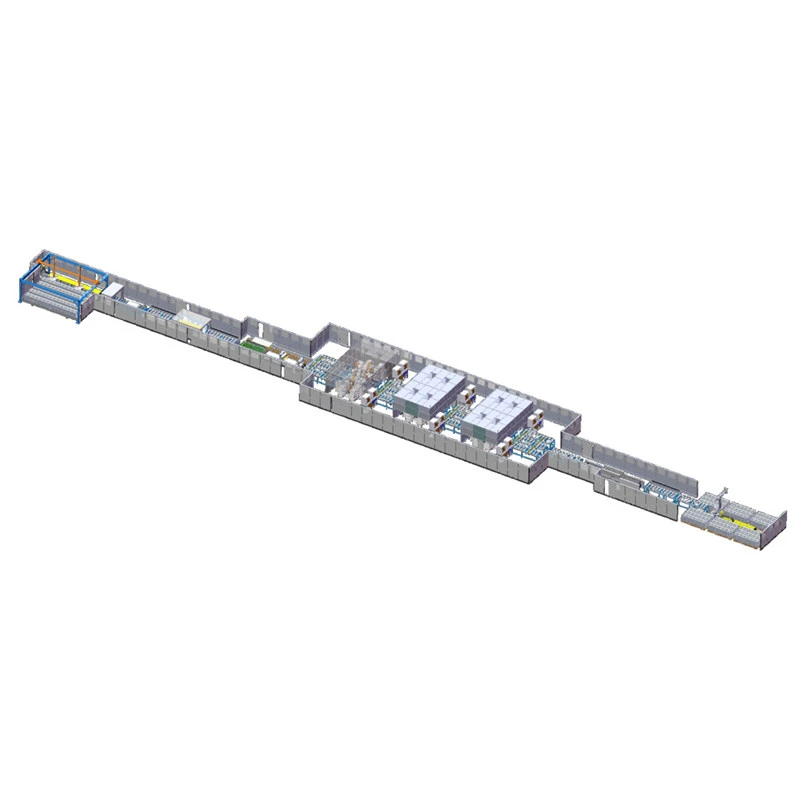
När du driver en leverantör av robotar i aluminiumformar är den största dagliga huvudvärken inte bara att sätta ihop formpaneler – det är att se till att du aldrig får slut på råmaterial när en stor order kommer. För vårt team, som har ägnat år åt att förfina hur våra produktionslinjer fungerar, är lagerhantering för aluminiumplåt, profiler och tillbehörsdelar inte bara en backoffice-uppgift – det är ryggraden i leverans i tid för byggteam som förlitar sig på våraRobotproduktionslinje för aluminiumformarför att hålla projekt på rätt spår. En robotlinje kan trots allt veva ut 200 kvadratmeter formsättning om dagen, men det är värdelöst om aluminiumet som behövs för att bygga dessa paneler sitter på en brygga någonstans.
Låt oss börja med grunden för vår process: kategorisera råvaror för att skära igenom kaoset. Allt aluminium är inte detsamma, och alla delar av produktionslinjen behöver inte samma hantering. Vi delar upp våra råvaror i tre tydliga grupper, och var och en har sitt eget inventeringsprotokoll. För det första finns det bulk och plåt av primäraluminium - det här är 6061-T6 och 6063 som utgör de viktigaste formpanelerna, de tunga lyften som ger formen dess styrka och hållbarhet. För det andra är extruderade aluminiumprofiler: kantskenorna, hörnstyckena och stödkanalerna som låser samman panelerna, var och en precisionsbearbetad för att passa en specifik panelstorlek. För det tredje är små, snabbrörliga tillbehör: bultar, muttrar, packningar och klämmor, som kan tyckas triviala men kan få en hel produktionslinje att stanna om ens storlek tar slut. Denna kategorisering är inte slumpmässig; den är utformad för att anpassa sig till hur vårBearbetningslinje för aluminiumformmatar material. Vår robotlinje har automatiserade laddningsstationer som drar direkt från utsedda lagringszoner för varje kategori, så att blanda ihop lagring av bulkspolar och små klämmor skulle leda till förseningar även om individuella inventeringar är korrekta.
Det första icke förhandlingsbara steget i vår inventeringsprocess är datadriven spårning i realtid. För ett decennium sedan provade vi manuella papperskorgar och veckovisa kalkylblad, och vi ägnade 15 % av vår produktionstid åt att pausa för att leta efter saknade eller felmärkta material – knappast idealiskt för en högeffekts robotlinje. Nu har varje råvaruenhet en unik QR-kod kopplad till vårt ERP-system (Enterprise Resource Planning), som uppdateras varje gång en pall lastas av, en spole kapas eller en låda med klämmor dras för produktion. Robotlinjens sensorer matas också direkt in i detta ERP: om laststationen signalerar att den är låg på 6061-T6-spolen, flaggar systemet det omedelbart, ingen mänsklig kontroll krävs. Vi har till och med integrerat våra leverantörers fraktportaler, så när en aluminiumspole är på väg uppdaterar systemet sin ETA automatiskt – du behöver inte längre vänta på ett leveranssamtal som aldrig kommer. Den här spårningsnivån låter oss gå från reaktivt "beställ mer när vi är ute" till proaktivt "beställ vad vi behöver om två veckor, baserat på inkommande beställningar." Till exempel, när vi fick en beställning på 500 kvadratmeter för formsättning av bostäder förra kvartalet, tog vårt affärssystem fram historiska data som visar att storleken kräver 12 2 mm aluminiumspolar och 800 hörnprofiler. Systemet hade redan dessa kvantiteter i lagerprognosen, men det justerade beställningskvantiteten med 5 % för att täcka eventuella avskärningar från robotsågarna, vilket minskade på snabba beställningar i sista minuten som kostade oss 10 % mer per enhet.
Därefter är säkerhetslager en balansgång som vi har förfinat under 7 år av att leverera robotproduktionslinjer. För lite och en enda försenad leverans kan försvaga produktionen; för mycket, och vi binder upp kontanter i råvaror som står oanvända i månader (aluminium korroderar något om det förvaras felaktigt, så det är inte gratis att hålla överskottet). För aluminiumspoler i bulk håller vi ett 7-dagars säkerhetslager – tillräckligt för att hålla robotlinjen igång medan en ersättningsförsändelse tullklar eller omdirigeras från en närliggande leverantör. För profiler, som är skräddarsydda för specifika paneldesigner, håller vi ett 10-dagars säkerhetslager, eftersom ombeställning av anpassade profiler har en ledtid på 14 dagar och kan inte skyndas på. För små tillbehör som standard M10-bultar håller vi ett 30-dagars säkerhetslager, eftersom dessa används över varje beställning och att beställa i bulk sparar pengar på frakt. Vi använder också säsongsanpassningar: under våren och sommaren, när byggorder ökar med 40 %, ökar vi säkerhetslager för bulkrullar och kärnprofiler med 25 %, eftersom ledtiderna för aluminiumleveranser kan sträcka sig med ytterligare 5 dagar på grund av hög efterfrågan. I år, när ett stort infrastrukturprojekt drog fram sin beställning med tre veckor, lät vårt justerade säkerhetslager oss starta produktionen 48 timmar i förtid, vilket kunden krediterade för att ha låtit dem hålla sin projektdeadline.
En viktig del av denna process är leverantörssamarbete, eftersom lagerhantering för vår produktionslinje beror lika mycket på våra leverantörer som på våra egna system. Vi har byggt långsiktiga partnerskap med tre primära aluminiumplåtsleverantörer, och var och en har en dedikerad kontoansvarig som loggar in på vårt affärssystem för att se vår råvaruprognos. Vi delar vårt produktionsschema två veckor i förväg, så att leverantörer kan anpassa sin egen tillverkning för att möta våra exakta behov, snarare än att vi lägger en generisk "behöver 10 spolar"-beställning. Vi har också ett leverantörsstyrt inventeringsprogram (VMI) för små tillbehör: våra leverantörer håller en del av bultar, muttrar och klämmor i vårt lager på plats, och vår robotlinjes inventeringssystem skickar dem automatiskt en varning om påfyllning när lagret når en förinställd nivå. Detta minskar våra lagerhållningskostnader för smådelar med 22 %, eftersom vi bara betalar för det vi använder, istället för att beställa månader i förväg för att få massrabatter. För skräddarsydda profiler arbetar vi med en lokal extruderingsverkstad som håller en 7-dagarsbuffert av färdigskurna profiler för våra standardpanelstorlekar, så om vårt eget lager tar slut kan vi dra ur deras buffert istället för att vänta 14 dagar på nyproduktion. Förra året, när en hamnstrejk försenade en leverans av primäraluminium, skickade vår lokala leverantör oss 5 spolar som en nödväxling, och vårt lagersystem justerade ordern så att vi bara tog det vi behövde, för att undvika överinköp.
Vi använder också vår robotproduktionslinjes utdata för att finjustera lagernivåerna. Vår linje skär inte bara paneler – den spårar exakt hur mycket aluminium som används per panel, hur mycket avskärning som genereras och hur ofta olika extruderingsstorlekar dras. Till exempel märkte vi att 90 % av våra beställningar använder 1,5 m breda paneler, så vårt extruderingssäkerhetslager för 1,5 m kantskenor är högre än för sällsynta 1 m eller 2 m storlekar. Vi fann också att avskärningar från spolar kan återanvändas för små formkomponenter, så istället för att skicka dessa avskärningar till skrot, flaggar vårt lagersystem dem för användning i lågprioriterade beställningar, vilket minskar mängden nytt aluminium vi behöver beställa. Detta har minskat vårt råvaruavfall med 12 % under tre år, vilket inte bara är bättre för miljön utan också sänker lagerkostnaderna. Vi uppdaterade nyligen vårt ERP för att inkludera maskininlärning, som analyserar 12 månaders orderdata för att förutsäga vilka råvaror som kommer att vara efterfrågade för kommande projekt. År 2023 hjälpte det här verktyget oss att förutse en ökning i efterfrågan på 2 mm aluminiumplåt från medelstora kommersiella konstruktioner, så vi ökade vårt säkerhetslager med 20 % – och när dessa beställningar kom in hade vi inga förseningar, medan konkurrenter som förlitade sig på statiska lagernivåer kämpade för att möta efterfrågan.
Lagrings- och arbetsflödesdesign är också avgörande, eftersom även det bästa lagersystemet faller isär om material inte kan hittas snabbt. Vår lagring på plats är organiserad på ett sätt som matchar vår robotlinjes arbetsflöde: bulkrullar förvaras nära huvudlastplatsen, så att gaffeltruckar kan leverera dem direkt till linjen utan att korsa vägar med ett litet tillbehörsförråd, som ligger nära linjens delmatningsstation. Extruderingar lagras i märkta ställ efter panelstorlek, med streckkoder som robotlinjens plockrobot skannar för att få tag i rätt profil – ingen manuell sökning, vilket minskar antalet plockfel med 95 %. Vi använder även klimatstyrd förvaring för bulklaluminium, eftersom aluminium kan oxidera om det utsätts för hög luftfuktighet under långa perioder, vilket skulle göra panelerna svagare. Vårt lagersystem spårar även lagringsförhållanden och skickar varningar om en spole hålls i en zon med luftfuktighet över 60 %, så att vi kan flytta den innan den skadas. Detta har minskat materialavfallet från lagring med 8 % årligen, vilket är en stor vinst för både våra kostnader och våra kunder, eftersom skadat aluminium inte kan användas för att bygga formar som uppfyller byggsäkerhetsstandarder.
Naturligtvis är inget system perfekt, och vi har haft vår del av lagerskräck. För två år sedan hade en leverantörs fabrik en brand som försenade en leverans av anpassade profiler med 10 dagar. Först visade vårt lagersystem att vi hade tillräckligt med lager för att hålla linjen igång, men vi hade missat en kommande beställning som använde den extruderingsstorleken. För att fixa det använde vi vår lokala nödleverantörs buffert och justerade vårt produktionsschema för att bygga paneler som använde befintliga lagerstorlekar under de första tre dagarna av förseningen, och bytte sedan till en anpassad adapterdel som lät oss använda lite större profiler, så att vi inte missade beställningsdeadline. Den erfarenheten lärde oss att lägga till en "backupplan"-modul till vårt lagersystem, som flaggar kritiska leverantörer och deras alternativa källor, och uppdaterar reservlagernivåerna därefter. Nu, varje gång vi granskar vårt lager, granskar vi också våra alternativa leverantörer för varje råvara, så vi vet exakt vem vi ska ringa om det blir störningar.
För våra kunder innebär denna inventeringsprocess tillförlitlighet. När du beställer en robotproduktionslinje för aluminiumformar får du inte bara en maskin som vevar ut formen – du får en partner som har råvarorna redo när du behöver dem, inga förseningar, inga extra kostnader. Vårt lagersystem är också byggt för skalen: om en kund har en beställning på 1 000 kvadratmeter visar våra data oss exakt hur mycket av varje råvara som behövs, när vi ska beställa det och hur vi lagerhåller det utan att binda upp pengar. Vi har fått kunder som har berättat för oss att vår förmåga att hålla deadlines även när leveranskedjorna är trånga har gjort oss till deras leverantör för formproduktionslinjer.
Om du är ett byggföretag som vill effektivisera din formproduktion, eller en projektledare som är trött på att vänta på försenade material, är vår strategi för inventering av råvaror utformad för att eliminera den huvudvärken. Vi har ägnat år åt att förfina varje steg, från att kategorisera material till att samarbeta med leverantörer, för att se till attBearbetningslinje för aluminiumformgår smidigt, oavsett vad som händer i försörjningskedjan. Oavsett om du är en liten entreprenör med regelbundna bostadsbeställningar eller ett stort infrastrukturföretag med projekt på flera miljoner kvadratmeter, säkerställer vår lagerhanteringsprocess att du får den formsättning du behöver, när du behöver den.
För att lära dig mer om hur våra produktionslinjer hanterar råvarulager, eller för att diskutera dina specifika projektkrav, kontakta vårt team idag. Vi är redo att leda dig genom varje del av vår process och hjälpa dig att hitta rätt lösning för dina behov.
Referenser
- Smith, J. et al. (2022). Lagerhantering för robottillverkning inom konstruktion. Journal of Construction Automation, 18(3), 112-127.
- Liu, W. et al. (2021). Optimering av aluminiumformproduktion: strategier för försörjningskedjor och lager. International Journal of Construction Technology and Management, 12(4), 89-105.
- Global Aluminium Association. (2023). Bästa praxis för råvarulagerhantering inom konstruktionstillverkning. Branschriktlinjer och rapporter, 4:e upplagan.